بسیاری از کارفرمایان معدن و پیمانکاران راهسازی بعد از راهاندازی خط تولید با یک سؤال تکراری روبهرو میشوند: «دستگاه روی کاغذ ۲۰۰ تن در ساعت ظرفیت دارد، پس چرا خروجی ما به ۱۳۰ تن هم نمیرسد؟» واقعیت این است که ظرفیت واقعی سنگشکن تقریباً هیچوقت با عددی که در کاتالوگ نوشته شده برابر نیست. این اختلاف لزوماً به معنای ایراد در ساخت دستگاه نیست؛ بلکه نتیجهی شرایط کاری، جنس سنگ، طراحی خط و نحوهی بهرهبرداری است.
در این مقالهی آموزشی ابتدا تفاوت ظرفیت اسمی و ظرفیت واقعی را توضیح میدهیم، سپس ۷ علت رایج کاهش ظرفیت خط سنگشکن را بررسی میکنیم و در پایان راهکارهای عملی برای نزدیک کردن تولید واقعی به ظرفیت اسمی ارائه میدهیم.
ظرفیت اسمی و ظرفیت واقعی سنگشکن چه تفاوتی دارند؟
ظرفیت اسمی سنگشکن عددی است که سازنده بر اساس شرایط استاندارد آزمایشگاهی یا مرجع اعلام میکند. این شرایط معمولاً شامل موارد زیر است:
- سنگ با سختی و سایندگی متوسط (مثلاً سنگ آهک یا گرانیت معمولی)؛
- چگالی تودهای حدود ۱.۶ تن بر متر مکعب؛
- خوراک خشک و تمیز، بدون خاک رس و مواد چسبنده؛
- دانهبندی خوراک مناسب و متناسب با دهانهی ورودی؛
- تغذیهی پیوسته و یکنواخت؛
- قطعات سایشی نو و تنظیمات استاندارد دهانهی خروجی.
در مقابل، ظرفیت واقعی سنگشکن مقدار تنی است که خط تولید در شرایط واقعی معدن، با سنگ واقعی، اپراتور واقعی و توقفهای واقعی در هر ساعت تحویل میدهد. هر انحرافی از شرایط مرجع، ضریبی کمتر از یک در ظرفیت ضرب میکند و چند ضریب کوچک کنار هم میتوانند خروجی را بهطور محسوسی پایین بیاورند.
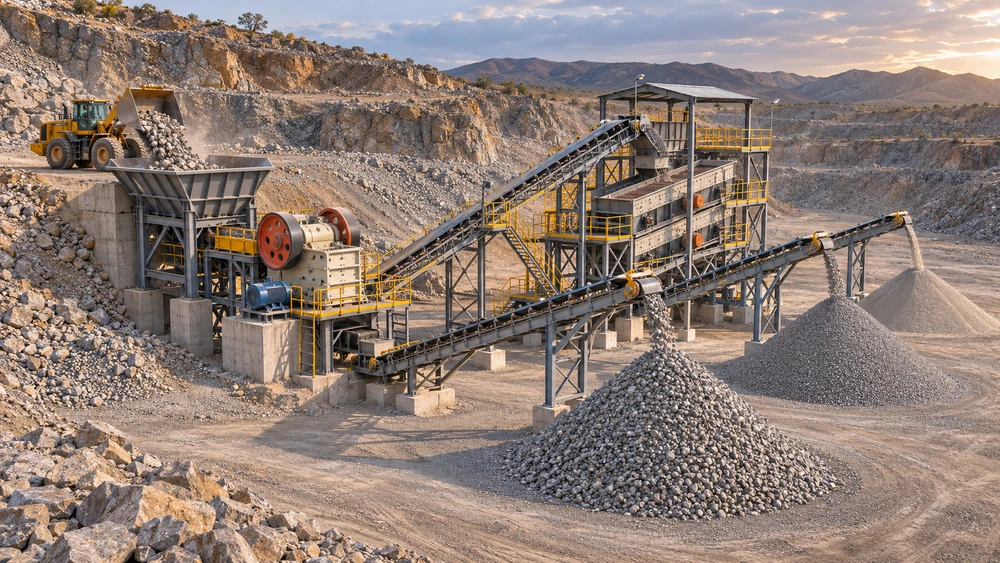
نکتهی مهم دیگر این است که ظرفیت یک خط سنگشکن با ظرفیت یک دستگاه فرق دارد. خط تولید زنجیرهای از فیدر، سنگشکن اولیه، سنگشکن ثانویه، سرند و نوار نقاله است و ظرفیت کل خط همیشه برابر با ظرفیت ضعیفترین حلقهی آن است.
۷ علت رایج کمتر بودن ظرفیت واقعی خط سنگشکن
۱. جنس، سختی و چگالی سنگ ورودی
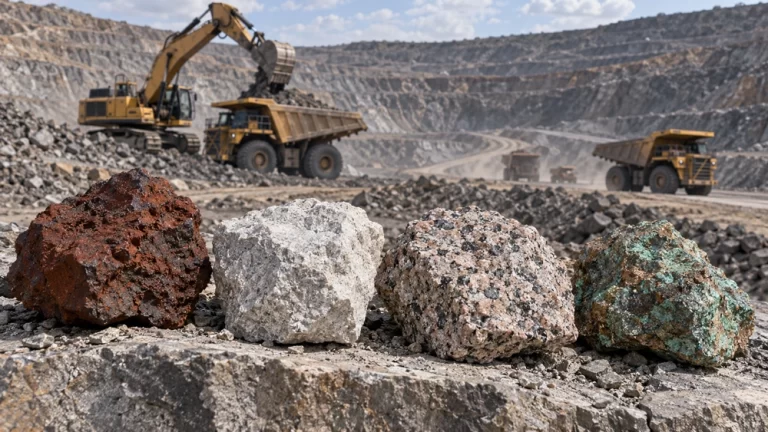
اولین و تأثیرگذارترین عامل، خود سنگ است. سنگهای سخت و ساینده مانند بازالت، کوارتزیت و گرانیتهای سیلیسی انرژی بیشتری برای شکست نیاز دارند و در هر سیکل کاری حجم کمتری خرد میشوند. از طرف دیگر، اگر چگالی تودهای سنگ کمتر از عدد مرجع (۱.۶ تن بر متر مکعب) باشد، حتی با حجم عبوری یکسان، تناژ خروجی کاهش پیدا میکند.
برای مثال، سنگ آهکی نرم ممکن است حتی بیش از ظرفیت اسمی تولید داشته باشد، اما بازالت سخت معمولاً ۱۰ تا ۲۵ درصد ظرفیت را کاهش میدهد. اگر با ویژگیهای انواع سنگهای معدنی آشنا نیستید، پیشنهاد میکنیم مقالهی سنگ چیست و انواع سنگهای معدنی را مطالعه کنید.
۲. ابعاد و دانهبندی نامناسب خوراک
هر سنگشکن برای محدودهی مشخصی از ابعاد ورودی طراحی شده است. در سنگشکن فکی بهعنوان سنگشکن اولیه، بزرگترین قطعهی خوراک معمولاً نباید از حدود ۸۰ تا ۸۵ درصد عرض دهانهی ورودی بیشتر باشد. قطعات بزرگتر باعث «پل زدن» سنگ روی دهانه، گیر کردن و توقف خط میشوند و اپراتور مجبور است با بیل یا چکش هیدرولیک آن را آزاد کند.
مشکل برعکس هم وجود دارد: اگر خوراک حاوی درصد زیادی ریزدانه باشد، این مواد فضای محفظهی خردایش را بیهوده اشغال میکنند، فشرده میشوند و راندمان خردایش را پایین میآورند. به همین دلیل جدا کردن ریزدانهها قبل از ورود به سنگشکن یکی از سادهترین روشهای افزایش ظرفیت خط سنگشکن است.
۳. رطوبت، خاک رس و مواد چسبنده
ظرفیت اسمی بر پایهی خوراک خشک و تمیز محاسبه میشود. وقتی رطوبت خوراک بالا میرود یا سنگ همراه با خاک رس استخراج میشود، چند اتفاق همزمان رخ میدهد:
- مواد به دیوارهی محفظهی سنگشکن و فکها میچسبند و فضای خردایش کم میشود؛
- چشمههای سرند گرفته میشوند و بار برگشتی (مواد درشتی که دوباره به سنگشکن برمیگردند) افزایش پیدا میکند؛
- مواد روی نوار نقاله میچسبند، ریزش دارند و باعث انحراف تسمه میشوند.
در چنین شرایطی استفاده از تجهیزات شستشو و آبگیری مانند ماسهشوی و سرند آبگیر (سرند خشککن) هم کیفیت محصول را بالا میبرد و هم از افت ظرفیت در مراحل بعدی جلوگیری میکند.
۴. تغذیهی نامنظم و انتخاب نادرست فیدر
سنگشکنها زمانی بهترین عملکرد را دارند که خوراک بهصورت پیوسته و یکنواخت به آنها برسد. اگر لودر یا کامیون بهصورت مقطعی بار خالی کند، سنگشکن مدتی پر و تحت فشار و مدتی خالی کار میکند. نتیجه، کاهش میانگین تولید، افزایش استهلاک و نوسان در دانهبندی محصول است.
در سنگشکنهای مخروطی مانند سنگشکن هیدروکن این موضوع اهمیت بیشتری دارد؛ چون این دستگاهها برای کارکرد در حالت «تغذیهی پر» (Choke Feed) طراحی شدهاند و تغذیهی ناقص، هم ظرفیت و هم شکلپذیری (مکعبی بودن) محصول را کاهش میدهد. انتخاب فیدر مناسب با ظرفیت کافی و قابلیت تنظیم سرعت، و استفاده از قیف یا سیلوی واسط قبل از سنگشکن ثانویه، راهحل اصلی این مشکل است.
۵. تنظیم نادرست دهانهی خروجی و پارامترهای کاری
دهانهی خروجی (CSS یا Closed Side Setting) رابطهی مستقیمی با ظرفیت دارد. هرچه دهانه تنگتر باشد، محصول ریزتر و ظرفیت کمتر میشود. بسیاری از بهرهبرداران برای تولید محصول ریزتر، دهانه را بیش از حد تنگ میکنند و انتظار دارند ظرفیت همان عدد کاتالوگ باشد؛ درحالیکه عدد کاتالوگ معمولاً برای یک دهانهی مشخص اعلام شده است.
در سنگشکنهای ضربهای مانند سنگشکن کوبیت (ضربهای) نیز سرعت روتور و فاصلهی صفحات ضربه تعیینکننده است. سرعت بالاتر محصول ریزتری میدهد، اما مصرف انرژی و سایش را بیشتر میکند. برای تولید ماسه هم ماسهساز باید با سرعت و خوراک متناسب با محصول نهایی تنظیم شود. نکتهی کلیدی این است که تنظیمات هر دستگاه باید با نقش آن در کل خط هماهنگ باشد، نه بهصورت جداگانه.
۶. گلوگاه در تجهیزات جانبی: سرند و نوار نقاله
یکی از رایجترین دلایل پایین بودن ظرفیت واقعی سنگشکن اصلاً به خود سنگشکن مربوط نیست. وقتی سرند ظرفیت کافی نداشته باشد، مواد ریز بهدرستی جدا نمیشوند و همراه بار برگشتی دوباره وارد سنگشکن میشوند. این چرخهی معیوب سنگشکن را با موادی پر میکند که نیازی به خردایش ندارند و ظرفیت مفید را بهشدت پایین میآورد.
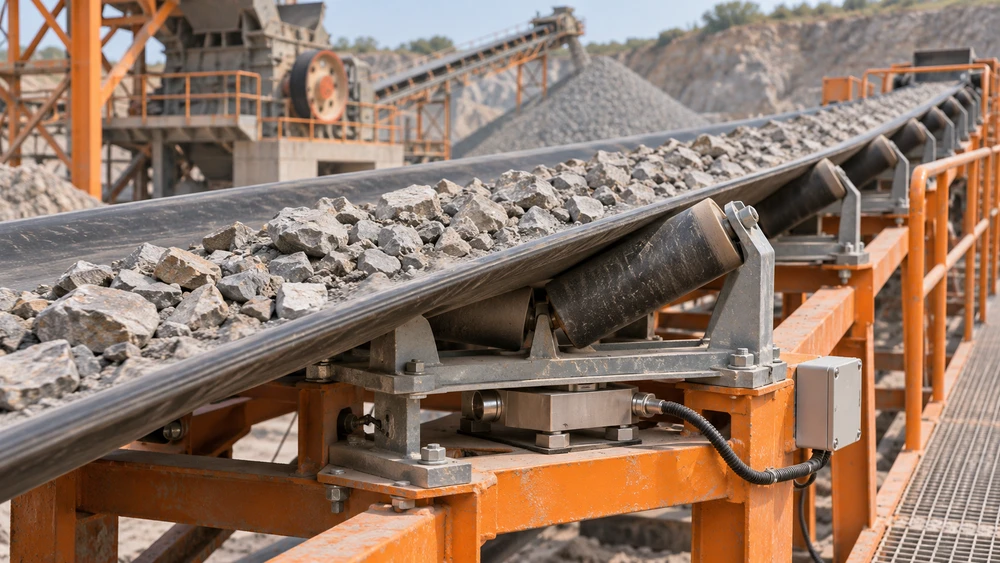
به همین ترتیب، نوار نقالهای که عرض، سرعت یا زاویهی مناسب نداشته باشد، به سقف ظرفیت خط تبدیل میشود. در طراحی خط، ظرفیت هر نوار نقاله و هر سرند باید با در نظر گرفتن بار برگشتی و حداکثر تولید محاسبه شود؛ نه صرفاً بر اساس ظرفیت اسمی سنگشکن قبل از آن.
۷. استهلاک قطعات سایشی و توقفهای برنامهریزینشده
با سایش فکها، منتل و کانکیو یا چکشها، پروفیل محفظهی خردایش تغییر میکند. نتیجهی آن افزایش لغزش سنگ، کاهش نسبت خردایش و افت ظرفیت است؛ حتی اگر دستگاه ظاهراً بدون مشکل کار کند. علاوه بر این، توقفهای ناشی از خرابی بلبرینگ، پارگی تسمه، گیر کردن مواد یا ورود قطعات آهنی، بخش قابلتوجهی از ساعات کاری را از بین میبرد.
در محاسبهی ظرفیت واقعی باید «دسترسپذیری» (Availability) خط را هم در نظر گرفت. خطی که در هر ساعت ۱۵۰ تن تولید میکند اما ۲۰ درصد زمان شیفت متوقف است، بهطور میانگین فقط ۱۲۰ تن در ساعت تولید دارد. برنامهی نگهداری و تعمیرات پیشگیرانه (PM)، داشتن قطعات یدکی در انبار و نصب آهنربا یا فلزیاب روی نوار نقاله، این عدد را بهطور چشمگیری بهبود میدهد.
یک مثال عددی: از ظرفیت اسمی تا تولید واقعی
فرض کنید سنگشکنی با ظرفیت اسمی ۲۰۰ تن در ساعت در اختیار دارید. ضرایب کاهشی در شرایط یک معدن معمولی میتواند به این شکل باشد:
| عامل | ضریب تقریبی | ظرفیت پس از اعمال ضریب (تن در ساعت) |
|---|---|---|
| ظرفیت اسمی | — | ۲۰۰ |
| سختی و چگالی سنگ | ۰.۹۰ | ۱۸۰ |
| رطوبت و خاک همراه | ۰.۹۰ | ۱۶۲ |
| تغذیهی نامنظم | ۰.۸۵ | حدود ۱۳۸ |
| دسترسپذیری خط (توقفات) | ۰.۸۰ | حدود ۱۱۰ |
همانطور که میبینید، هیچکدام از این ضرایب بهتنهایی فاجعهبار نیست، اما ترکیب آنها باعث میشود میانگین تولید به حدود ۵۵ درصد ظرفیت اسمی برسد. خبر خوب این است که بیشتر این عوامل قابل کنترل هستند. (اعداد جدول صرفاً برای آموزش هستند و در هر معدن باید با اندازهگیری واقعی تعیین شوند.)
چگونه ظرفیت واقعی سنگشکن را به ظرفیت اسمی نزدیک کنیم؟
بر اساس ۷ علتی که بررسی کردیم، مهمترین اقدامات برای افزایش ظرفیت خط سنگشکن عبارتاند از:
- شناخت دقیق سنگ معدن: قبل از خرید یا طراحی خط، سختی، سایندگی، چگالی و درصد رطوبت سنگ را اندازه بگیرید و به سازنده اعلام کنید.
- کنترل ابعاد خوراک: قطعات بیش از حد بزرگ را در معدن خرد کنید و ریزدانهها را با گریزلی یا پیشسرند قبل از سنگشکن اولیه جدا کنید.
- تغذیهی یکنواخت: از فیدر با ظرفیت مناسب و قیف ذخیره استفاده کنید تا سنگشکن همیشه با بار ثابت کار کند.
- تنظیم هماهنگ دستگاهها: دهانهی خروجی و سرعت هر سنگشکن را بر اساس نقش آن در خط و محصول نهایی تنظیم کنید.
- رفع گلوگاهها: ظرفیت سرندها و نوار نقالهها را با احتساب بار برگشتی بررسی و در صورت نیاز ارتقا دهید.
- نگهداری پیشگیرانه: برنامهی تعویض قطعات سایشی، روانکاری و بازرسی روزانه داشته باشید و قطعات یدکی حیاتی را در انبار نگه دارید.
- ثبت دادهها: تناژ تولید، ساعات کارکرد و دلایل توقف را روزانه ثبت کنید تا بتوانید گلوگاه واقعی خط را شناسایی کنید.
نقش طراحی صحیح خط در ظرفیت واقعی
بسیاری از مشکلات ظرفیت، ریشه در مرحلهی طراحی دارند. خطی که تجهیزات آن بهصورت جداگانه و بدون محاسبهی بالانس جرمی خریداری شده باشد، تقریباً همیشه یک یا چند گلوگاه خواهد داشت. در طراحی اصولی، ابتدا ظرفیت هدف و دانهبندی محصول نهایی مشخص میشود، سپس با توجه به جنس سنگ، تعداد مراحل خردایش، نوع سنگشکنها، ابعاد سرندها و مشخصات نوار نقالهها انتخاب میشود.
کسری سنگشکن با سالها تجربه در طراحی و ساخت تجهیزات خردایش، خط تولید را متناسب با شرایط واقعی معدن شما طراحی میکند تا فاصلهی ظرفیت اسمی و واقعی به حداقل برسد. برای مشاهدهی مشخصات فنی تجهیزات میتوانید به صفحهی محصولات و خدمات سر بزنید یا کاتالوگ محصولات را دریافت کنید.
سؤالات متداول درباره ظرفیت سنگشکن
ظرفیت واقعی سنگشکن معمولاً چند درصد ظرفیت اسمی است؟
بسته به جنس سنگ، رطوبت، طراحی خط و کیفیت نگهداری، ظرفیت واقعی معمولاً بین ۶۰ تا ۹۰ درصد ظرفیت اسمی است. در خطوطی که گلوگاه جدی یا توقفات زیادی دارند، این عدد ممکن است به کمتر از ۶۰ درصد هم برسد.
آیا با افزایش سرعت سنگشکن، ظرفیت بالا میرود؟
نه لزوماً. در سنگشکنهای ضربهای، افزایش سرعت روتور محصول را ریزتر میکند اما ممکن است ظرفیت را افزایش ندهد و سایش را بیشتر کند. تغییر سرعت باید با مشورت سازنده و با توجه به محصول هدف انجام شود.
برای خرید سنگشکن، ظرفیت اسمی را چقدر بیشتر از نیاز انتخاب کنیم؟
بهعنوان یک قاعدهی کلی، بهتر است ظرفیت اسمی تجهیزات ۲۰ تا ۳۰ درصد بیشتر از ظرفیت تولید مورد نیاز در نظر گرفته شود. عدد دقیق باید بر اساس آنالیز سنگ و شرایط معدن تعیین شود.
بار برگشتی چیست و چه تأثیری بر ظرفیت دارد؟
بار برگشتی به مواد درشتی گفته میشود که پس از سرند شدن، برای خردایش مجدد به سنگشکن بازمیگردند. هرچه بار برگشتی بیشتر باشد، بخش بیشتری از ظرفیت سنگشکن صرف خرد کردن دوبارهی مواد میشود و ظرفیت تولید محصول نهایی کاهش مییابد.
جمعبندی
کمتر بودن ظرفیت واقعی سنگشکن نسبت به ظرفیت اسمی یک پدیدهی طبیعی است، اما اختلاف زیاد بین این دو عدد نشانهی مشکلی است که باید ریشهیابی شود. جنس و چگالی سنگ، دانهبندی خوراک، رطوبت و خاک رس، تغذیهی نامنظم، تنظیمات نادرست، گلوگاه در سرند و نوار نقاله و در نهایت استهلاک و توقفات، ۷ علت اصلی این اختلاف هستند. با شناخت دقیق سنگ، طراحی اصولی خط و برنامهی نگهداری منظم میتوان بخش زیادی از این فاصله را جبران کرد.
اگر خط تولید شما به ظرفیت مورد انتظار نمیرسد یا قصد راهاندازی خط جدید دارید، کارشناسان کسری سنگشکن آمادهی بررسی شرایط معدن و ارائهی مشاورهی فنی هستند. برای مشاورهی رایگان از طریق صفحهی تماس با ما با ما در ارتباط باشید.